
Ruf uns heute an
+86-13161061539
Senden Sie uns
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-22 Herkunft:Powered


Die weltweite Nachfrage nach GLP-1-Rezeptoragonisten hat kritische Engpässe bei der Peptidproduktion im kommerziellen Maßstab aufgedeckt. Wir beobachten häufig Marktengpässe, die den dringenden Bedarf an skalierbaren Lösungen deutlich machen. Während die Produktion durch Festphasen-Peptidsynthese (SPPS) oder rekombinante Methoden eingeleitet wird, liegt die wahre Herausforderung des Semaglutid-Herstellungsprozesses in der nachgelagerten Verarbeitung. Hersteller kämpfen ständig darum, hochreine Ausbeuten und langfristige API-Stabilität zu erzielen, ohne ihren Gesamtdurchsatz zu beeinträchtigen. Diese hochkonzentrierten flüssigen Peptidlösungen bleiben von Natur aus instabil und äußerst anfällig für eine schnelle Hydrolyse. Die Optimierung von Reinigungsabläufen und die Auswahl der richtigen Lyophilisierungsausrüstung sind für Pharmahersteller nicht verhandelbar. Sie müssen Ihre Produktionsmengen sorgfältig skalieren und gleichzeitig die strenge cGMP-Konformität einhalten und Ihre Gewinnmargen schützen. Dieser umfassende Leitfaden zeigt Ihnen, wie Sie durch komplexe Verunreinigungsprofile navigieren, skalierbare Chromatographietechnologien bewerten und robuste Gefriertrocknungsstrategien implementieren, um Ihre Lieferkette zu sichern.
Erhaltung der Ausbeute: Fortschrittliche präparative HPLC ist Standard für die Semaglutid-Reinigung, aber die Lösungsmittelrückgewinnung und die Zykluszeiten bestimmen die kommerzielle Realisierbarkeit.
Feuchtigkeit und Stabilität: Semaglutid-APIs reagieren sehr empfindlich auf thermischen Abbau; Um ein Zusammenfallen des Kuchens zu verhindern, ist eine genaue Kontrolle der Sublimationsphase in einem pharmazeutischen Lyophilisator erforderlich.
Compliance und Skalierung: Der Übergang von der Pilotproduktion zur kommerziellen Produktion erfordert einen GMP-Gefriertrockner mit automatischer Beladung und integrierten CIP/SIP-Systemen, um die Anforderungen von EU Annex 1 und FDA zu erfüllen.
Lieferantenbewertung: Bei der Geräteauswahl müssen FAT/SAT-Transparenz, IQ/OQ/PQ-Dokumentationsbereitschaft und langfristige Lebenszyklusunterstützung Vorrang vor anfänglichen Investitionskosten haben.
Der Übergang von der Upstream-Synthese zur Downstream-Isolierung birgt das höchste Risiko von Ausbeuteverlusten bei der Peptidherstellung. Wir betrachten diese Phase als den ultimativen Engpass. Durch eine Upstream-Synthese kann zwar erfolgreich eine rohe Peptidsequenz erhalten werden, doch wird oft ein Reinheitsgrad erreicht, der weit unter den akzeptablen klinischen Grenzwerten liegt. Unternehmensleiter müssen genau diese Übergangsphase als Hauptquelle potenzieller Kostenüberschreitungen erkennen. Wenn Sie Ihre Isolierungsschritte nicht optimieren, riskieren Sie die Verschwendung unglaublich teurer Rohstoffe.
Verunreinigungsprofile erschweren die Isolierungsbemühungen zusätzlich. Bei der Semaglutid-Synthese entstehen auf natürliche Weise komplexe verwandte Substanzen, einschließlich Desamidoformen und Aggregationsverunreinigungen. Diese Varianten sind strukturell nahezu identisch mit der Ziel-API. Da sie ähnliche Molekulargewichte und Polaritäten aufweisen, erfordern sie hochauflösende Trenntechniken. Sie können sich nicht auf eine Standardfiltration verlassen. Die Entfernung dieser Verunreinigungen ohne Einbußen beim Hauptprodukt erfordert Präzision.
Flüssige Peptidlösungen stellen eine weitere große Stabilitätsherausforderung dar. Im wässrigen Zustand sind sie sehr anfällig für Hydrolyse, Desamidierung und physikalische Aggregation. Sie müssen schnelle, kontrollierte Übergänge durchführen, um diese empfindlichen Flüssigkeiten in ein stabiles, gefriergetrocknetes Pulver umzuwandeln. Diese Phasenverschiebung bleibt für die Gewährleistung einer zuverlässigen Haltbarkeit und globalen Transportfähigkeit von entscheidender Bedeutung. Eine verzögerte Verarbeitung führt direkt zu einer Verschlechterung.
Um diese Hürden zu überwinden, benötigen Teams klare operative Ziele. Ein tragfähiger kommerzieller Prozess muss mehrere strenge Erfolgskriterien erfüllen:
Liefern Sie bei jedem einzelnen Durchlauf konsistent eine API-Reinheit von über 99 %.
Minimieren Sie die Gesamtzykluszeiten, um die Anforderungen des Marktes mit hohem Volumen zu erfüllen.
Eliminieren Sie Schwankungen von Charge zu Charge durch strenge Parameterkontrolle.
Behalten Sie die strukturelle Integrität des Peptids während des Pufferaustauschs bei.
Hersteller müssen ihre Lösungskategorien sorgfältig bewerten, um eine optimale Trennung zu gewährleisten. Die präparative Hochleistungsflüssigkeitschromatographie (Prep-HPLC) ist nach wie vor der Goldstandard für das Erreichen klinischer Reinheit. Allerdings bieten neue Lösungen für die kontinuierliche Chromatographie mittlerweile überzeugende Alternativen. Wir sehen, dass viele Einrichtungen diese Ansätze vergleichen, um herauszufinden, welches System ihren Skalierungsanforderungen am besten entspricht. Kontinuierliche Mehrsäulen-Aufbauten verbessern oft den Durchsatz, aber die herkömmliche Einzelsäulen-Prep-HPLC bietet unübertroffene, bewährte Vertrautheit mit den Vorschriften.
Diagramm: Prep-HPLC vs. kontinuierliche Chromatographie
Feature-Kategorie | Präparative HPLC | Kontinuierliche Chromatographie |
|---|---|---|
Auflösung | Außergewöhnlich hoch für ähnliche Verunreinigungen. | Gut, erfordert aber oft umfangreiche Modellierung. |
Durchsatz | Niedriger aufgrund von Chargenbeschränkungen. | Hoch; Kontinuierliche Fütterung maximiert die Leistung. |
Fußabdruck | Erfordert massive Säulen im kommerziellen Maßstab. | Insgesamt geringerer physischer Platzbedarf. |
Validierung | Einfach; Industriestandard. | Komplex; erfordert eine dynamische Kontrollvalidierung. |
Bei der Konfiguration Ihres Setups müssen Sie die Auflösung gegen den Durchsatz abwägen. Teams wählen normalerweise stationäre C8- oder C18-Phasen aus. C8 funktioniert oft besser bei stark hydrophoben Peptiden und verkürzt die Retentionszeiten. Das direkte Finden der richtigen Durchflussrate maximiert Ihren Single-Pass-Ertrag. Eine zu schnelle Strömung führt zu einer Bandenverbreiterung, die Ihre sorgfältig geplante Trennung zunichte macht. Eine zu starke Verlangsamung zerstört die Leistungskennzahlen Ihrer Einrichtung.
Auch das Lösungsmittelmanagement entscheidet über den langfristigen Erfolg. Die Chromatographie basiert stark auf Acetonitril und Trifluoressigsäure (TFA). Diese Chemikalien sind giftig und teuer. Sie benötigen Systeme, die für eine effiziente Rückgewinnung und Wiederverwertung ausgelegt sind. Durch die Erfassung dieser Lösungsmittel werden Ihre betrieblichen Umweltauswirkungen direkt gesteuert. Wenn Sie die Lösungsmittelrückgewinnung außer Acht lassen, stehen Sie vor enormen Herausforderungen bei der Entsorgung gefährlicher Abfälle.
Darüber hinaus sind Automatisierung und detaillierte Audit-Trails nicht verhandelbar. Stellen Sie sicher, dass Ihre Reinigungs-Skid-Software strikt 21 CFR Teil 11 entspricht. Das System muss über eine robuste Datenprotokollierung verfügen, um Chargenfreigabeverfahren zu unterstützen. Ohne unveränderliche Prüfprotokolle können Qualitätssicherungsteams das Endprodukt nicht genehmigen.
Strategien zur Risikominderung während des Pufferaustauschschritts erfordern besondere Aufmerksamkeit. Peptide aggregieren häufig während der Konzentrationsschritte direkt vor der Lyophilisierung. Sie sollten strenge Temperaturkontrollen einhalten und den pH-Wert kontinuierlich überwachen, um zu verhindern, dass sich die Semaglutidmoleküle miteinander verheddern.
Nach der Reinigung erfordert Semaglutid hochspezifische Gefrier- und Trocknungsprofile, die ausschließlich auf seinen kritischen Temperaturen basieren. Sie müssen die Glasübergangstemperatur (Tg") und die Kollapstemperatur (Tc) Ihrer genauen Formulierung ermitteln. Wenn Sie die Produkttemperatur während der Primärtrocknung über die Kollapstemperatur erhöhen, verliert der Kuchen seine elegante Struktur. Durch diesen physischen Zusammenbruch wird Feuchtigkeit im Inneren eingeschlossen, wodurch die Haltbarkeit des Wirkstoffs zerstört wird.
Um die Primärtrocknung (Sublimation) und die Sekundärtrocknung (Desorption) sicher zu bewältigen, benötigen Sie robuste Kernausrüstungsfunktionen. Ein standardmäßiger Industrietrockner wird hochwertige APIs einfach ruinieren. Sie müssen einen speziell entwickelten pharmazeutischen Lyophilisator verwenden , der auf absolute Präzision ausgelegt ist.
Bewerten Sie zunächst die Gleichmäßigkeit der Regaltemperatur. Die Geräte müssen strenge Toleranzen einhalten, normalerweise etwa ±1 °C auf allen Oberflächen. Wenn die Regale die Wärme ungleichmäßig verteilen, trocknen einige Fläschchen schneller als andere. Dies führt zu einer inakzeptablen heterogenen Trocknung Ihrer Schüttgutbehälter. Einige Produktabschnitte bleiben vollkommen trocken, während andere Abschnitte nass und ruiniert bleiben.
Konzentrieren Sie sich als Nächstes auf das Kondensatordesign. Der Kondensator benötigt eine außergewöhnlich hohe Einfangkapazität, um die spezifischen Dampflasten zu bewältigen, die durch Peptidlösungsmittelmatrizen erzeugt werden. Semaglutid-Formulierungen enthalten manchmal Spuren von Colösungsmitteln, die aggressiv sublimieren. Wenn der Kondensator diesen Dampf nicht schnell einfängt, kommt es zu Systemdruckspitzen, die ein verheerendes Rückschmelzen des Produkts auslösen.
Tabelle: Zu überwachende kritische Gefriertrocknungsparameter
Prozessphase | Kritischer Parameter | Auswirkungen auf die Semaglutid-API |
|---|---|---|
Einfrieren | Keimbildungsrate | Bestimmt die Größe der Eiskristalle und die anschließende Sublimationsgeschwindigkeit. |
Primäres Trocknen | Kammerdruck | Treibt die Sublimationsrate an; muss unter dem Dampfdruck von Eis bleiben. |
Sekundäres Trocknen | Desorptionstemperatur | Entfernt gebundenes Wasser; Übermäßige Hitze führt zu thermischem Abbau. |
Vakuumpräzision rundet die notwendigen Anlagenmöglichkeiten ab. Fortschrittliche Pirani-Messgeräte und die Integration von Kapazitätsmanometern ermöglichen es dem Bediener, den Übergang von der Primär- zur Sekundärtrocknung genau zu überwachen. Wenn die Pirani- und Kapazitätsmesswerte übereinstimmen, wissen Sie, dass die Eismasse sicher sublimiert ist. Diese Daten verhindern, dass Sie vorzeitig zur Nachtrocknung übergehen.
Häufiger Fehler: Viele Hersteller beschleunigen die Sekundärtrocknungsphase, um die Zykluszeiten zu verkürzen. Ein zu schnelles Erhöhen der Hitze, bevor die gesamte Restfeuchtigkeit beseitigt ist, führt zu einer irreversiblen Peptidaggregation.
Die Ausweitung des Lyophilisierungsprozesses führt zu unterschiedlichen thermodynamischen Realitäten. Scale-up ist selten eine lineare Reise. Ein erfolgreiches Rezept, das in einer kleinen Forschungs- und Entwicklungsumgebung entwickelt wurde, verhält sich in kommerziellen Umgebungen anders. Wandeffekte, unterschiedliche Wärmeübergangskoeffizienten und unterschiedliche Strahlungsparameter verändern die Gleichung. Für eine sichere Umstellung müssen Sie einen ordnungsgemäß konstruierten verwenden biopharmazeutischen Gefriertrockner , der präzise thermodynamische Anpassungen ermöglicht.
Compliance-First-Engineering wird in dieser Scale-up-Phase zu Ihrem primären Schutzschild. Aufsichtsbehörden prüfen vor allem die Sterilitätssicherung. Ihre ausgewählte Ausrüstung muss über integrierte Clean-in-Place- (CIP) und Sterilize-in-Place-Mechanismen (SIP) verfügen. Diese automatisierten Systeme spülen und sterilisieren die Innenkammer gründlich und eliminieren so das Risiko einer Kreuzkontamination zwischen hochwertigen Chargen.
Die Kontaminationskontrolle geht über die Innenreinigung hinaus. Die Notwendigkeit von automatischen Lade- und Entladesystemen (ALUS) kann nicht genug betont werden. Menschliche Bediener stellen in jedem Reinraum die größte Quelle für Partikel- und Mikrobenkontamination dar. Durch den Einsatz von ALUS minimieren Sie menschliche Eingriffe und richten Ihren Prozess perfekt an den neuesten EU-GMP-Anhang-1-Richtlinien aus. Automatisierte Push-Pull-Mechanismen handhaben die zerbrechlichen Fläschchen reibungslos und reduzieren so Bruch deutlich.
Vor der Installation müssen Sie außerdem eine strenge Risikobewertung der Anlage durchführen. Bewerten Sie den physischen Fußabdruck sorgfältig. Gewerbliche Trockner erfordern große Stellflächen für die Versorgungseinrichtungen. Sie benötigen eine stabile Versorgung mit sauberem Dampf und Wasser für Injektionszwecke (WFI). Darüber hinaus muss die Ladezone des Trockners nahtlos in die Isolatortechnologie oder Restricted Access Barrier Systems (RABS) integriert werden. Eine nicht übereinstimmende Schnittstelle beeinträchtigt die gesamte Druckkaskade Ihres Reinraums.
Schließlich schützt die technische Redundanz Ihre Investitionen. Eine einzige Charge Semaglutid-API bedeutet einen Umsatz in Millionenhöhe. Stellen Sie sicher, dass alle kritischen Komponenten, wie Kompressoren und Vakuumpumpen, über sofortige Ausfallsicherheit verfügen. Wenn eine primäre Vakuumpumpe während der Spitzensublimation ausfällt, muss das Backup-System sofort eingreifen, um einen katastrophalen Druckanstieg und den daraus resultierenden Chargenverlust zu verhindern.
Die Auswahl des richtigen Ausrüstungspartners erfordert eine strenge Auswahllogik. Bei der Bewertung von Herstellern eines müssen Sie weit über die üblichen Marketingaussagen hinausblicken GMP-Gefriertrockners . Priorisieren Sie Anbieter, die über umfassendes technisches Fachwissen verfügen und nicht nur Teile zusammenbauen. Bitten Sie sie, ihre Konstruktionsvorschriften für Druckbehälter und ihren Ansatz zur Minimierung von Kältemittellecks zu erläutern. Ein zuverlässiger Partner wird gerne seine technischen Designphilosophien teilen.
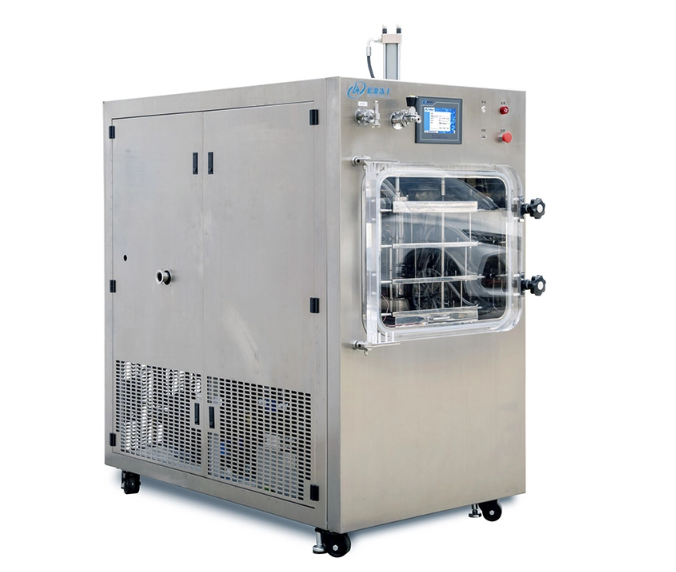
Validierung und Tests dienen als Ihr ultimativer Proof of Concept. Sie müssen strenge Factory Acceptance Tests (FAT) fordern. Verlassen Sie sich nicht allein auf Wasserläufe. Führen Sie den FAT mit geeigneten Ersatzmaterialien durch, die das thermische Verhalten Ihrer tatsächlichen Peptidmatrizen nachahmen. Dadurch wird sichergestellt, dass die Kondensator- und Kühlsysteme die realistische Wärmelast bewältigen können.
Darüber hinaus sollten Sie die Site Acceptance Testing (SAT) und den gesamten Ausführungsverlauf des Anbieters genau prüfen. Fordern Sie Beispiele für die Dokumentationsvorlagen zur Installationsqualifizierung (IQ), Betriebsqualifizierung (OQ) und Leistungsqualifizierung (PQ) an. Wenn ihre Dokumentation unorganisiert ist oder es an Rückverfolgbarkeit mangelt, wird dies unweigerlich Ihre behördliche Einreichung verzögern und Ihre Markteinführungszeit verlangsamen.
Best Practice: Beziehen Sie Ihr Qualitätssicherungsteam immer in die Phase der Anbieterauswahl ein. Eine frühzeitige Überprüfung der Software-Compliance- und Dokumentationspraktiken des Anbieters durch die Qualitätssicherung verhindert massive Probleme bei der Site-Integration.
Um effektiv voranzukommen, organisieren Sie Ihre nächsten Schritte klar. Starten Sie eine technische Machbarkeitsstudie mit Ihren beiden wichtigsten Optionen. Fordern Sie ein detailliertes Prozessaudit an, um zu sehen, wie die Ausrüstung mit Ihren spezifischen Fläschchengrößen und Füllvolumina umgeht. Abschließend stimmen Sie die Fertigungsvorlaufzeiten des Anbieters direkt mit Ihren Plänen für den Bau oder die Erweiterung Ihrer Anlage ab. Verzögerungen bei der Lieferung der Ausrüstung werden Ihren kommerziellen Starttermin erheblich beeinträchtigen.
Die Skalierung der nachgelagerten Herstellung von Semaglutid stellt ein komplexes Zusammenspiel von hochauflösender Chromatographie und präziser Thermodynamik dar. Die vorgelagerte Synthese liefert das Rohmaterial, aber die nachgelagerte Verarbeitung schafft den endgültigen klinischen Wert. Sie können keinen Erfolg erzielen, wenn Sie nicht gleichzeitig die Entfernung von Unreinheiten und die Feuchtigkeitskontrolle beherrschen.
Die Ausrüstungsentscheidungen, die Sie heute treffen, werden dauerhaft Ihre wirtschaftliche Rentabilität, Ihren Compliance-Status und Ihre allgemeine Chargensicherheit für das nächste Jahrzehnt bestimmen. Die Wahl minderwertiger Reinigungsanlagen oder unzureichender Gefriertrockner birgt Risiken, die sich keine Einrichtung leisten kann.
Priorisieren Sie die kontinuierliche Lösungsmittelrückgewinnung, um die Umwelt- und Betriebseffizienz aufrechtzuerhalten.
Sperren Sie kritische Gefriertrocknungsparameter frühzeitig, um einen strukturellen Zusammenbruch der API zu vermeiden.
Setzen Sie automatisierte Ladesysteme ein, um strenge behördliche Kontaminationsprotokolle einzuhalten.
Beauftragen Sie umgehend Ingenieurteams und Gerätelieferanten mit der Modellierung von Scale-up-Daten, bevor Sie sich auf die endgültigen Anlagenlayouts festlegen.
A: Die Zykluszeiten variieren stark je nach Lösungsmittelmatrix, Füllvolumen und Gerätekapazität. Kommerzielle Peptidzyklen dauern jedoch typischerweise 4 bis 7 Tage. Die Optimierung erfordert eine empirische thermische Analyse der spezifischen Formulierung, wie z. B. Differential Scanning Calorimetry (DSC) und Gefriertrocknungsmikroskopie (FDM), um den Prozess sicher zu beschleunigen, ohne einen Zusammenbruch zu riskieren.
A: Zu den wichtigsten Anforderungen gehören 21 CFR Part 11-konforme Kontrollsysteme zur Gewährleistung der Datenintegrität. Die Ausrüstung benötigt außerdem überprüfbare CIP/SIP-Validierungsfunktionen. Darüber hinaus sind automatisierte Beladesysteme neben einer umfassenden IQ/OQ/PQ-Dokumentation zur Erfüllung strenger behördlicher Prüfungen unerlässlich, um eine Kontamination des Bedieners zu verhindern.
A: Beim Scale-up kommt es bei größeren Chromatographiesäulen häufig zu schwerwiegenden Randeffekten und zu Schwankungen in der Flüssigkeitsflussverteilung. Dies führt zu einer Bandverbreiterung und einer verringerten Auflösung. Sie müssen prädiktive Modellierung verwenden und während der Skalierung konstante Betthöhen beibehalten, um die im Labormaßstab erreichten Reinheitsschwellenwerte von mehr als 99 % aufrechtzuerhalten.
A: Obwohl es technisch möglich ist, wenn die Maschine über Dual-Use-Designfunktionen für die Handhabung von Großschalen und Verschlussfläschchen verfügt, wird dies durch die regulatorischen Realitäten erschwert. Die Komplexität der Reinigungsvalidierung führt in der Regel dazu, dass Hersteller bestimmte Geräte ausschließlich für die Massen-API-Isolierung oder die Abfüllung des Arzneimittelendprodukts einsetzen, um Kreuzkontaminationen zu verhindern.


